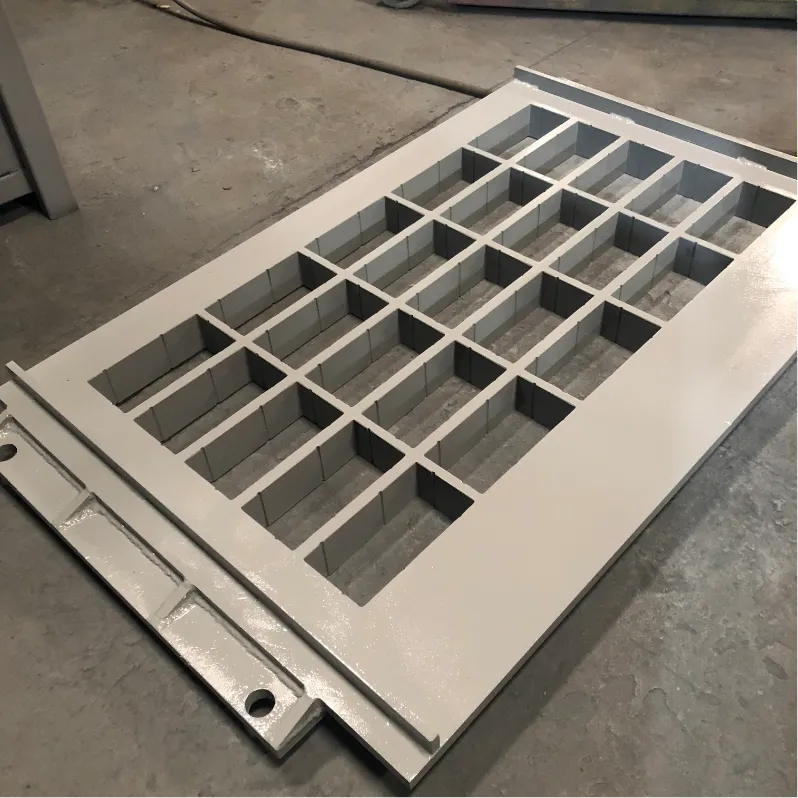
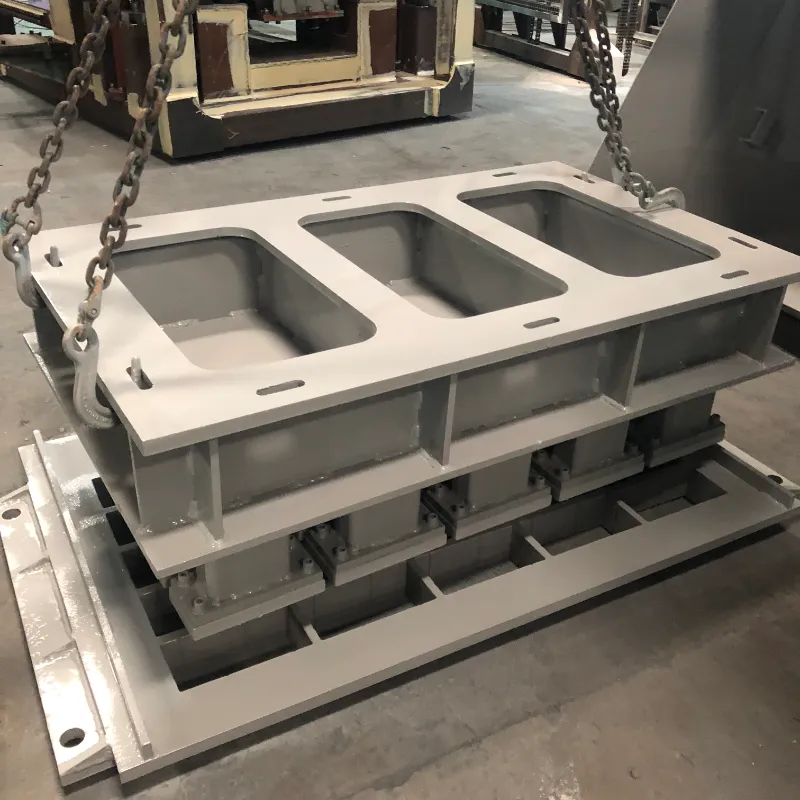
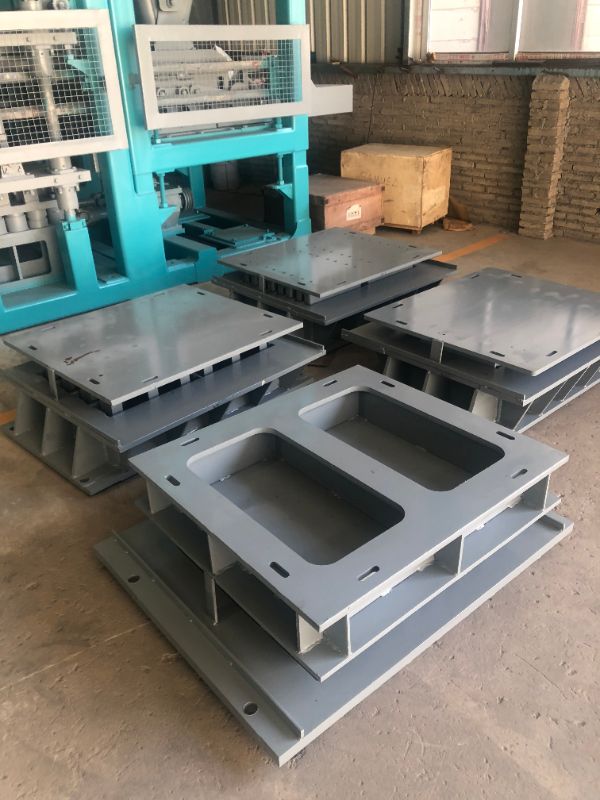
НИЕ ПРЕДОСТАВЯМЕ ЦЯЛОСТНИ РЕШЕНИЯ ЗА ПРОИЗВОДИТЕЛИТЕ НА БЕТОН.
За бетонблокпроизводители, етапът на изваждане от формата е мястото, където производителността и качеството на продукта остават или падат. Когато бетонът залепва, пукнатини или повърхности са повредени по време на деформиране, разходите за престой, отпадъци и отхвърлен продукт се натрупват бързо. Разбирането на основните причини за тези често срещани проблеми – и знанието как да ги коригирате – е от съществено значение за поддържането на ефективна производствена линия.
Във Fujian Unik Mold Technology Co., Ltd., ние проектираме високоефективни бетонни форми от 2010 г. Въз основа на нашия опит в обслужването на 28 експортни пазара, ето практическо ръководство за отстраняване на неизправности при най-честите проблеми при изваждане от формата.
Залепването е един от най-честите и разочароващи проблеми при производството на бетон. Той забавя циклите, уврежда както матрицата, така и продукта и може да спре линията.
Вероятни причини:
Недостатъчно или неравномерно нанасяне на маслото
Нискокачествен разделителен агент, който не отговаря на типа бетон
Износването на повърхността на кухината създава точки на триене
Неправилно време за изваждане от калъпа — твърде рано или твърде късно
Твърда бетонова смес с ниска обработваемост
Решения:
Нанесете тънък, равномерен слой професионално освобождаващо масло върху всички повърхности на кухината
Повторно полирайте кухините на формата, за да възстановите гладката повърхност (UNIK препоръчва Ra 1.6)
Поддържайте постоянно време за изваждане от формата, в идеалния случай 10–15 секунди след вибрацията
Коригирайте бетоновата си смес, за да подобрите течливостта и да намалите лепкавостта
Въздушните дупки по повърхността на готовите блокове са повече от козметичен проблем – те могат да компрометират структурната цялост.
Вероятни причини:
Недостатъчна вибрация, предотвратяваща излизането на уловения въздух
Прекалено вискозна бетонна смес, която улавя въздушни мехурчета
Лошо разпределение на храненето, оставяйки въздушни джобове в кухината
Използване на освобождаващи агенти на маслена основа, които могат да задържат въздух на повърхността на формата
Решения:
Калибрирайте повторно честотата на вибрациите до препоръчителния диапазон 50–60 Hz
Подобрете течливостта на бетона чрез коригиране на дизайна на сместа или добавяне на пластификатори
Осигурете равномерно и пълно хранене във всички кухини
Обмислете използването на освобождаващи агенти на водна основа, за които е доказано, че осигуряват по-добро качество на повърхността от алтернативите на маслена основа
Напуканите блокове са пряка загуба на материал и труд.
Вероятни причини:
Сместа е твърде суха, което намалява зелената сила
Недостатъчно време за втвърдяване преди изваждане от формата
Неправилна вибрация - твърде ниска или твърде висока
Механичен стрес от залепване по време на изваждане
Внезапни температурни промени след производство
Решения:
Увеличете водното съдържание или добавете пластификатор към сместа
Удължете времето за втвърдяване до 24–48 часа преди изваждане от формата
Настройте вибрацията на правилната честота за конкретния размер и форма на блока
Осигурете плавно изваждане от формата и подходящо смазване на кухините, за да предотвратите залепване
Грубото покритие на повърхността засяга както естетиката, така и продаваемостта.
Вероятни причини:
Износени или надраскани повърхности на кухини
Изсъхнали циментови остатъци, останали във формата от предишни цикли
Некачествено освобождаващо масло
Пресъхнала бетонна смес
Решения:
Полирайте отново стените на кухината, за да възстановите гладката повърхност
Почиствайте матрицата веднага след всяка смяна, за да предотвратите натрупването на цимент
Използвайте подходящ освобождаващ агент (избягвайте използването на дизел или други заместители)
Увеличете дела на финия пясък или регулирайте съотношението вода-цимент
Увреждането на ръбовете и ъглите на блоковете често е признак на механично напрежение по време на изваждането от формата.
Вероятни причини:
Износени или повредени ъгли на кухина
Трудно изваждане от формата поради лепкава смес
Прекомерна вибрация, причиняваща чупливост на ръбовете
Неправилно втвърдяване или твърде бързо изсъхване
Решения:
Поправете или сменете повредени вложки за кухини
Нанесете освобождаващо масло равномерно върху всички повърхности
Балансирайте вибрациите, за да избегнете прекомерно уплътняване
Поддържайте условията на втвърдяване стабилни и засенчени
Микроразкъсванията и сивото обезцветяване могат да се появят върху блокови повърхности, особено засягайки първокласни продукти, където външният вид има значение.
Вероятни причини:
Адхезия между бетона и повърхността на матрицата по време на изваждане от формата, известна като „сцепление при подправяне“
Образуване на "разцвет" върху блокове, направени с бял цимент
Решения:
Оптимизирайте времето за изваждане от формата и приложението на освобождаващия агент
За продукти от бял цимент, внимателно контролирайте условията на втвърдяване и избора на отделящ агент, за да предотвратите образуването на цъфтеж
Непоследователните размери на блока показват проблем със стабилността на формата или подравняването на машината.
Вероятни причини:
Деформация на рамката на формата от дълготрайна вибрационна умора
Разхлабени болтове или неправилно подравнени вложки за кухини
Дисбаланс на вибрациите на машината
Неравномерно хранене или непоследователна смес
Решения:
Затегнете всички болтове с помощта на динамометричен ключ, за да осигурите правилно подравняване
Проверете щифтовете за подравняване и сменете всички, които са износени
Регулирайте вибрационните двигатели за баланс
Стандартизирайте консистенцията на храненето и сместа

Много проблеми с изваждането от формата могат да бъдат предотвратени чрез подходящ дизайн на формата и избор на материал:
Ъгъл на теглене: Правилната конусност на стените на кухината е от съществено значение за чистото изваждане от формата. Без него блоковете ще залепнат независимо от качеството на освобождаващия агент.
Радиус на ъгъла: Острите 90-градусови ъгли са точки на напрежение, където започва напукването. Дизайнът на UNIK включва 3-5 mm заоблени ъгли за намаляване на щетите по ръбовете.
Повърхностно покритие: Полираната повърхност на кухината (Ra 1.6) намалява триенето и подобрява ефективността на изваждане от формата с до 30%.
Термична обработка: Правилното карбуризиране постига твърдост на повърхността от HRC58-62, като същевременно поддържа здравината на сърцевината, намалявайки износването, което води до залепване.
Степен на стомана: Използването на висококачествени материали като 42CrMo или стомани за инструменти гарантира, че матрицата поддържа своята форма и качество на повърхността през 80 000–100 000 цикъла.
Повечето проблеми с деформирането са предвидими и предотвратими. Чрез систематично идентифициране на основната причина – независимо дали в дизайна на сместа, настройките на вибрациите, приложението на освобождаващия агент или състоянието на матрицата – можете да приложите целеви решения, които намаляват отпадъците и времето за престой.
Една добре поддържана форма може да издържи 80 000–100 000 цикъла, като същевременно поддържа перфектно качество на повърхността на блока и работи гладко на високоскоростни автоматични линии. С подходящо отстраняване на неизправности и високопрецизно проектиране на матрици можете да поддържате производствената си линия да работи ефективно с по-ниски нива на дефекти и минимално прекъсване.